

1.Hvad er de vigtigste grunde til, at zinklag kaster/skrælning?
Substratkvalitetsfejl: overfladeolie, rust eller skala (ikke grundigt fjernet ved syltede) eller metallurgiske defekter, såsom delaminering og indeslutninger, forhindrer zinkopløsningen i effektivt binding til underlaget (danner en "falsk binding").
Galvaniseringsproces abnormiteter:
Utilstrækkelig/overdreven udglødningstemperatur: Manglende eliminering af stress i underlaget eller overdreven oxidation af substratoverfladen skader dannelsen af zink - jernlegeringslaget.
Ubalanceret zinkopløsningssammensætning: For eksempel forhindrer indhold med lavt aluminium (forhindrer dannelsen af en tæt Fe - al -legeringslag) eller høje niveauer af urenheder (bly, tin), der reducerer vedhæftningen af zinklaget.
Zinkpotstemperatursvingninger: For lav temperatur resulterer i dårlig zinkopløsningsfluiditet og en svag belægning. For høj temperatur accelererer zink - jernreaktion, hvilket danner et for tyk og sprødt legeringslag. Forkert post - behandling og bearbejdning:
Passivering/olieringsproces: Unormal passiveringsløsningskoncentration, ujævn oliering eller overdreven tryk eller lavt vinkler under efterfølgende behandling (såsom stempling eller bøjning), der overskrider plastgrænsen for zinklaget.
Skæring/håndtering: Skæreværktøjer, der er for skarpe, eller kollisioner og friktion under håndtering, kan direkte skade zinklagets bindingsoverflade.
Harske opbevarings- og transportmiljøer:
High humidity (>60%) og ætsende gasser (såsom workshop -dampe og syre/alkali -tåge fra kemiske planter) kan forårsage elektrokemisk korrosion mellem zinklaget og underlaget, hvilket svækker bindingen.
Forkert spiralstabling: overdreven tryk på den nederste spole, vandindtrængning i spiralkernen eller blanding af forskellige materialer (såsom kulstofstål og galvaniserede spoler) kan forårsage kontaktkorrosion.
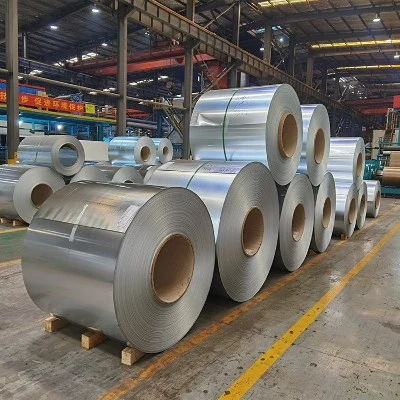
2.Hvordan skal man strengt kontrollere substrat- og galvaniseringsprocessen?
Forbedret underlagsforbehandling:
Sørg for, at underlag er fri for rust og oliepletter, inden de går ind i fabrikken (dette kan verificeres visuelt eller med oliepletteringsstrimler).
Under pickling-processen skal syrekoncentrationen (18% - 22% saltsyre) og temperatur (40 - 60-grader) kontrolleres for at fjerne grundigt jernoxidskala fra substratoverfladen og undgår "over-pictling" (resulterer i en ru substratoverflade) eller "under-pickling" (Rest-oxidskale).
Efter pickling skal underlagene gennemgå flere vandvask (ledningsevne<50μS/cm) and hot air drying to prevent moisture from entering the annealing furnace and causing secondary oxidation. Galvanizing process parameter optimization:
Udglødningsovn: Kontroller opvarmningstemperaturen (generelt 750-850 grad, afhængigt af substratmaterialet) og holdetid for at sikre tilstrækkeligt underlagsblødning og reduktion af oxidlag.
Zinkpotte: Oprethold et stabilt zinkbadtemperatur (450 - 460 grad), kontroller aluminiumsindholdet (0,18% -0,22% for at danne et Fe-Al-legeringsovergangslag og forbedre bindingsstyrken) og inspicere regelmæssigt og fjerne skum (urenheder) fra zinkbadet.
Luftknivkontrol: Juster luftknivtrykket (0,2-0,5 MPa) og afstand (10-15 mm) for at sikre ensartet belægningstykkelse og undgå områder med overdreven belægningstykkelse, der kan svække bindingsstyrken.
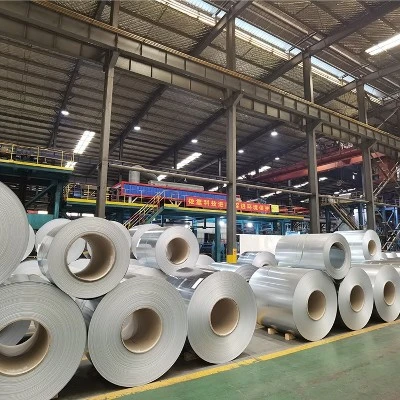
3.Hvordan kontrollerer kvaliteten af post - behandling?
Passivering: Brug chromat eller krom - fri passivering (til miljøbeskyttelseskrav) for at sikre en ensartet passiveringsfilmtykkelse (5-10nm) uden manglende belægning eller hvide pletter.
Olie: Brug en dedikeret anti - rustolie (såsom hård - frakke anti - rustolie) med en kontrolleret hastighed på 3-5 g/m² for at undgå overdreven olie, der kan forårsage glidning under efterfølgende behandling eller utilstrækkelig oliening, som kan resultere i utilstrækkelig rustforebyggelse.
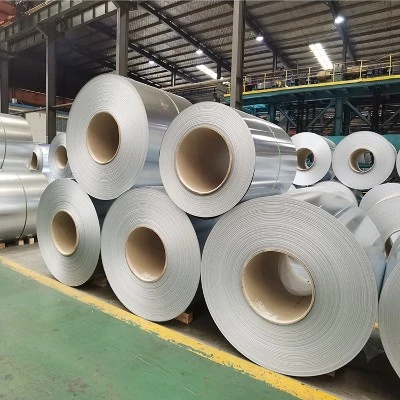
4.Hvordan skabe en korrosion - fri og lav - stressmiljø i lager og transport?
Opbevaringsmiljøkontrol: Lageret skal være tørt og ventileret med fugtighed opretholdt mellem 40% og 60% og en stabil temperatur (for at undgå kondens forårsaget af store temperatursvingninger mellem dag og nat).
Hold dig væk fra områder med ætsende gasser, såsom kemiske behandlingsområder og svejseworkshops. Installer et affugter eller anti - rustventilationssystem om nødvendigt.
Læg fugtighed - Bevismåtter (såsom gummimåtter eller træpaller) på gulvet for at forhindre, at spolerne kommer i direkte kontakt med gulvet og absorberer fugt.
Stablings- og beskyttelsesstandarder: Spiraler skal stables lodret, ikke mere end tre lag høje (for at forhindre, at bundlaget komprimeres og deformeres, hvilket kan skade zinkbelægningen).
Separate spoler med bløde partitioner (såsom kraftpapir) for at forhindre kollision og friktion.
Pakk spolerne med vandtæt plastfilm (især i regntiden), og placer et tørremiddel (såsom en silicagelpose) i kernen for at forhindre vand i at komme ind.
Transportbeskyttelse: Transportkøretøjer skal være dækket med en regntæt baldakin og udstyret med fugt - bevismåtter.
Fastgør spolerne for at forhindre vibrationer og kollision under transport.
Undgå indlæsning og losning i regnvejr eller høj luftfugtighed. Brug specialiseret løfteudstyr (såsom en krog med blød gummi) under belastning og losning. Hæv ikke direkte zinkbelægningen.
5. Hvordan skal du undgå at overskride ydelsesgrænserne for zinklaget?
Pre - Behandlingsinspektion: Undersøg visuelt zinkbelægningsoverfladen før behandling for at sikre, at der ikke er nogen defekter, såsom pre - skrælning eller blærende. Fjern eventuelle defekter på forhånd.
Hvis der kræves skæring, skal du sikre, at skarpe skæreværktøjer (for eksempel skal kløften mellem forskydningsblader kontrolleres med 5% -10% af pladetykkelsen) for at forhindre rivning af zinkbelægningen på grund af stumpe skæreværktøjer.
Behandlingsparameterkontrol: Stamping/bøjning: Juster matrisen i henhold til zinkbelægningstykkelsen (generelt 1,1-1,2 gange pladetykkelsen). Bøjningsradiusen skal være ikke mindre end 1,5 gange basispladetykkelsen for at forhindre, at zinkbelægningen af skrælning på grund af overdreven strækning.
Svejsning: Når spot svejsning, skal du kontrollere strømmen (for at undgå overdreven strømforbrænding gennem zinkbelægningen). Rengør svejseslagg straks efter svejsning og re - belæg de svejste områder med anti - rustmaling.